TIM 데이터시트의 열전도율만 보고 고르면 안 되는 이유
6 W/m·K 제품이 3 W/m·K 제품보다 실제로 더 나쁜 경우가 있습니다. 열전도율이 아니라 열저항으로 봐야 하는 이유와, 실무에서 비교하는 방법을 정리했습니다.
TIM(Thermal Interface Material) 선정 회의에서 가장 자주 나오는 질문은 “이거 몇 W/m·K예요?“입니다. 그리고 이 질문만으로 결정하면 자주 틀립니다.
열전도율은 재료의 성질, 열저항은 조립의 결과
데이터시트에 적힌 열전도율 k는 재료 고유의 물성입니다. 하지만 실제 설계에서 우리가 알고 싶은 것은 그 계면에서 몇 도가 떨어지는가, 즉 열저항입니다.
계면 총 열저항은 대략 이렇게 구성됩니다.
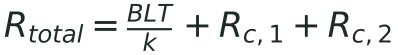
BLT— Bond Line Thickness, 조립 후 실제로 남는 TIM 두께R_contact— TIM과 양쪽 표면 사이의 접촉 저항
여기서 두 번째, 세 번째 항이 문제입니다. 데이터시트는 첫 번째 항만 관여하는 값을 알려줍니다.
실제로 뒤집히는 경우
실무에서 반복적으로 확인되는 패턴입니다.
| 제품 A | 제품 B | |
|---|---|---|
| 데이터시트 열전도율 | 6.0 W/m·K | 3.0 W/m·K |
| 점도 / 압축성 | 높음 (딱딱함) | 낮음 (잘 퍼짐) |
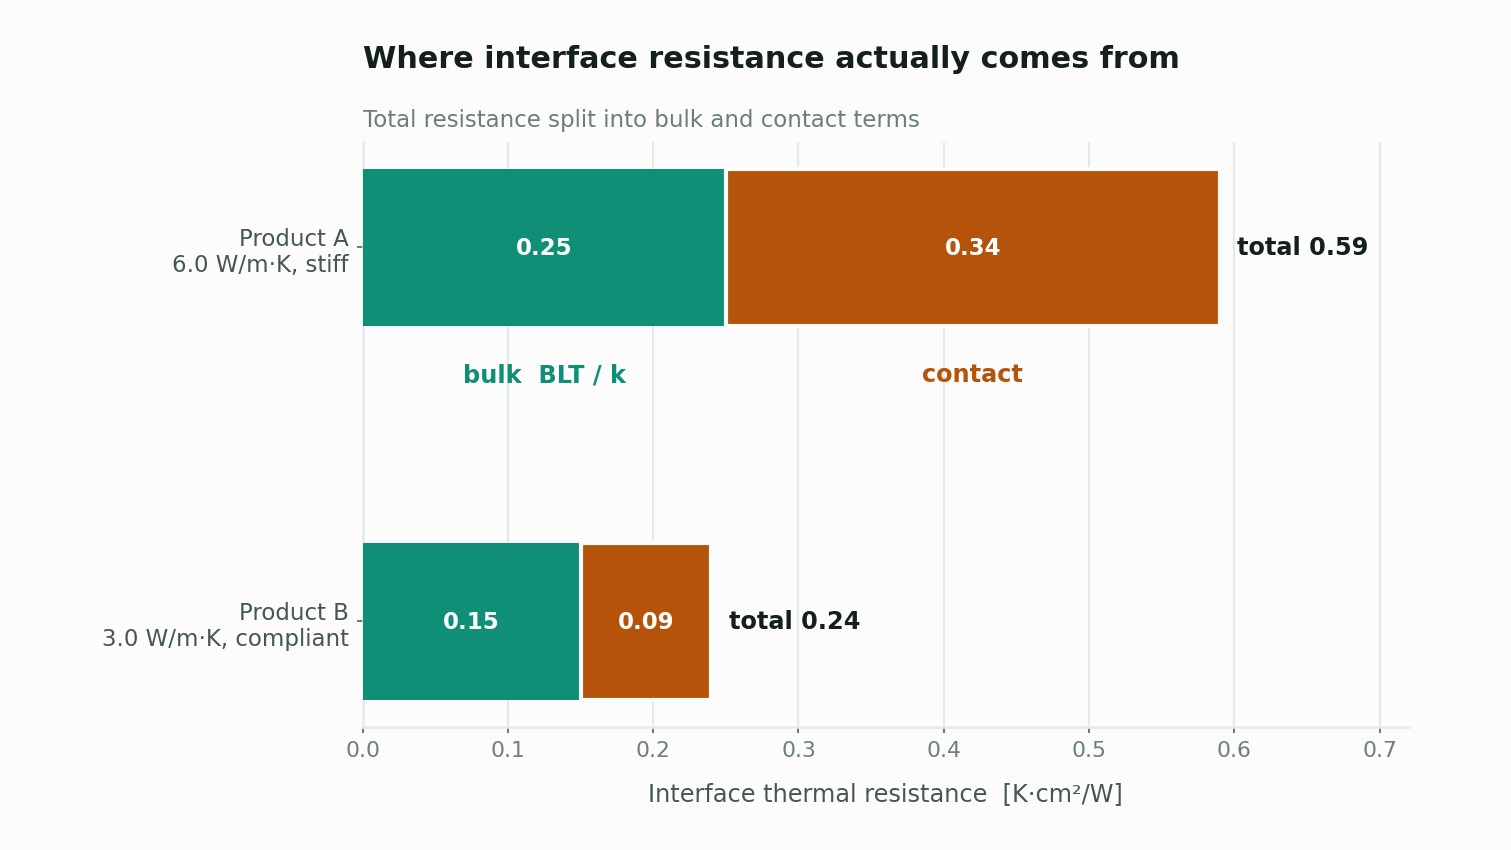
| 조립 후 BLT | 150 μm | 45 μm |
| 계면 접촉 저항 | 큼 | 작음 |
| 실측 총 열저항 | 더 높음 | 더 낮음 |
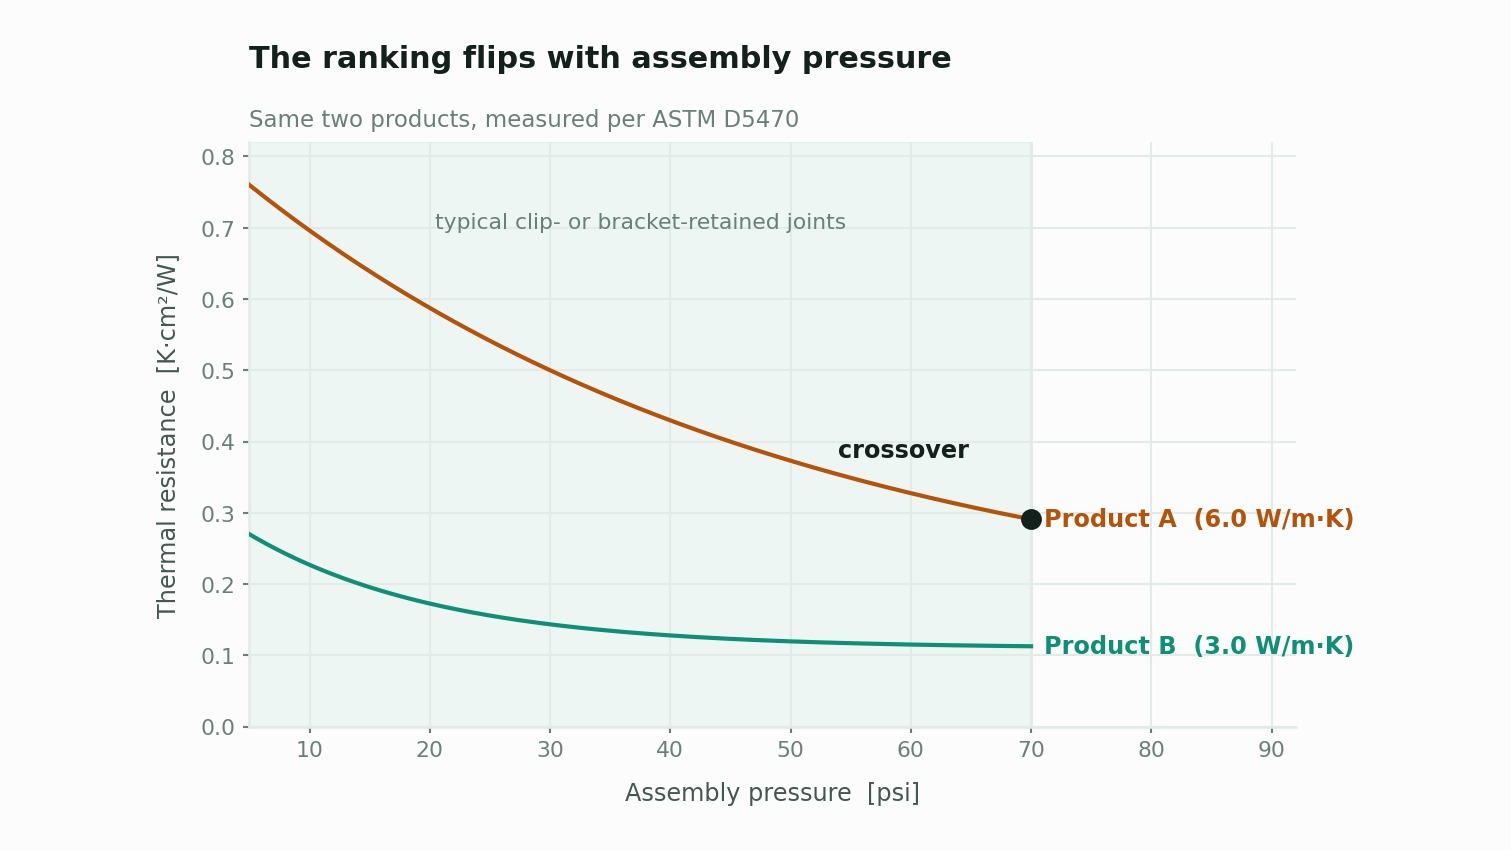
열전도율이 두 배인 제품 A가 실제로는 더 나쁩니다. 딱딱해서 얇게 눌리지 않고, 표면 요철을 메우지 못해 접촉 저항이 남기 때문입니다.
특히 압력을 크게 줄 수 없는 구조(얇은 커버, 플라스틱 브래킷, 스프링 클립 고정)에서는 이 역전이 흔합니다. 압력을 충분히 줄 수 있는 스크류 체결 구조라면 고전도 제품의 장점이 살아납니다. 즉 정답은 구조에 따라 달라집니다.
그래서 무엇을 봐야 하는가
1. ASTM D5470 곡선을 요청하세요
좋은 공급사는 압력별·두께별 열저항 곡선을 가지고 있습니다. 단일 열전도율 값만 제시하는 곳이라면 데이터를 요청하세요. 없다고 하면 그 자체가 정보입니다.
2. 설계 압력 조건에서 비교하세요
“압력 40 psi에서 0.1 K·cm²/W”라는 값은 여러분의 구조가 40 psi를 낼 수 있을 때만 의미가 있습니다. 실제 조립 압력을 먼저 계산하고, 그 지점의 값으로 비교하십시오.
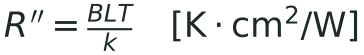
단위가 K·cm²/W 인 것에도 이유가 있습니다. 면적으로 정규화한 값이라 부품 크기가 달라도 서로 비교할 수 있습니다.
3. 시간에 따른 변화를 확인하세요
- 펌프아웃(pump-out) — 열 사이클 반복 시 그리스가 계면 밖으로 밀려나는 현상
- 드라이아웃(dry-out) — 오일 성분 증발로 인한 경화
- 압축 영구변형 — 패드류의 반발력 감소
초기 성능이 가장 좋은 제품이 1,000 사이클 후에도 가장 좋은 경우는 생각보다 드뭅니다. 신뢰성 시험 후 성능 데이터를 함께 받으십시오.
4. 양산 산포를 물어보세요
도포량 편차, 디스펜싱 형상, 경화 조건에 따라 실제 BLT는 크게 흔들립니다. 시제품에서 나온 값이 양산에서 재현되지 않는 가장 흔한 이유입니다.
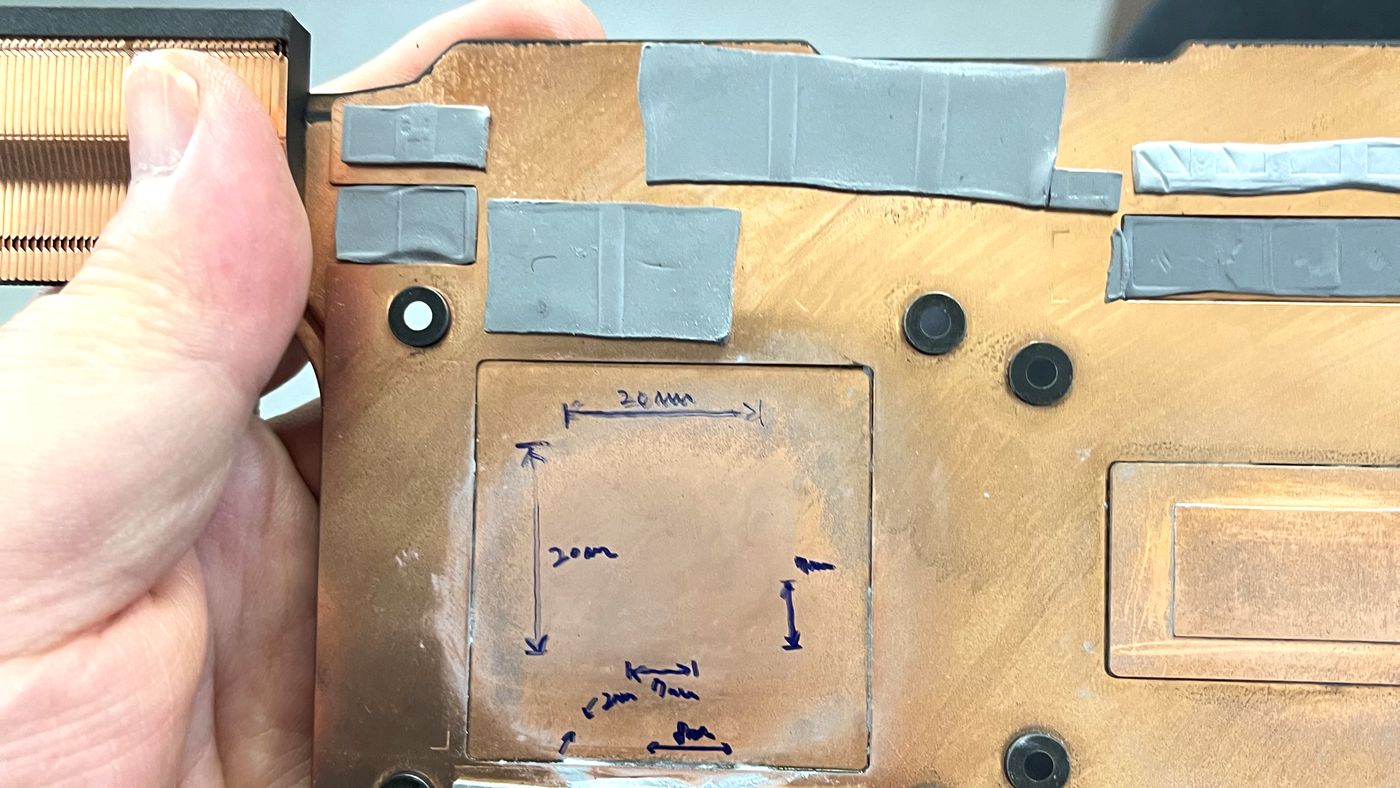
패드의 위치와 두께, 그리고 조립 시 눌리는 정도가 최종 BLT를 결정합니다. 데이터시트의 열전도율은 이 중 어느 것도 알려주지 않습니다.
정리
TIM은 재료를 사는 것이 아니라 계면 설계를 사는 것입니다. 열전도율은 그 설계의 입력값 중 하나일 뿐입니다.
선정 단계에서 다음 세 가지만 확보해도 실패 확률이 크게 줄어듭니다.
- 설계 압력에서의 실측 열저항 (단일 k 값이 아니라)
- 신뢰성 시험 후 열저항 변화
- 양산 도포 조건에서의 BLT 산포
계면 열저항 평가나 TIM 비교 데이터가 필요하시면 문의해 주세요. ASTM D5470 기준 측정과 후보군 비교 리포트를 제공합니다.